Software Manufaktur Pabrik Mesin: Menjaga Komponen, Revisi Desain, dan Jadwal Rakit Tetap Sinkron
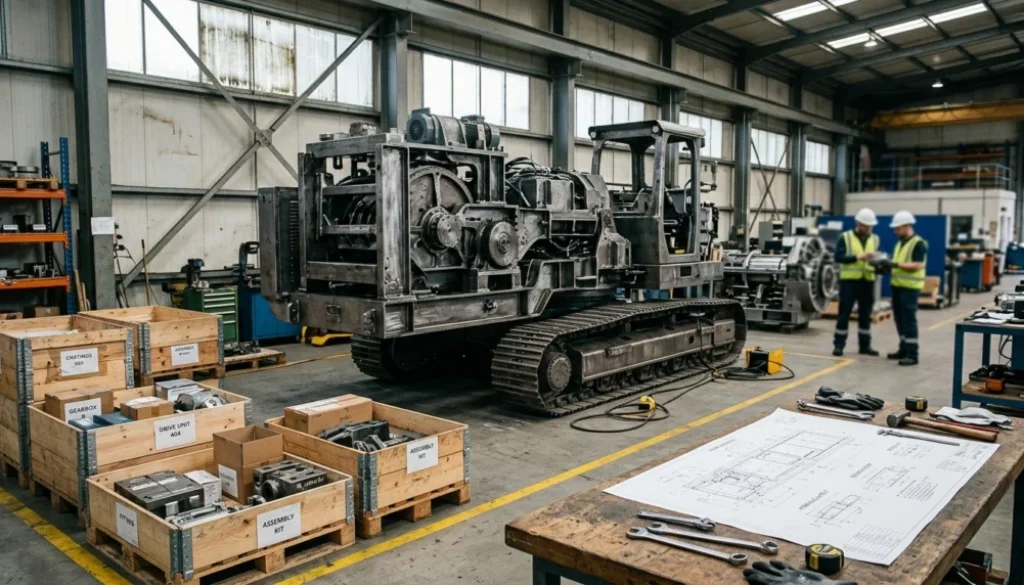
Rangka mesin sudah terpasang, sistem penggerak sudah lolos uji, dan panel kontrol tinggal menunggu giliran dipasang. Jadwal pengiriman ke pelanggan tersisa dua minggu. Lalu bagian pembelian mengabarkan bahwa satu komponen impor belum akan tiba sampai bulan depan. Seluruh rakitan lain yang sudah selesai kini hanya menjadi tumpukan setengah jadi di area perakitan, sementara pelanggan masih menunggu mesin yang dijanjikan.
Pada saat yang sama, tim engineering baru saja merevisi gambar salah satu sub-rakitan atas permintaan pelanggan. Di bengkel, tidak ada yang yakin apakah potongan yang sudah selesai dikerjakan memakai versi gambar terbaru atau versi sebelumnya. Satu mesin terdiri dari ratusan komponen dengan lead time yang berbeda-beda, sehingga satu komponen yang terlambat atau berubah sudah cukup untuk menahan pengiriman seluruh mesin.
Pada pabrik mesin skala menengah-besar, situasi seperti ini jarang terjadi karena tim kurang bekerja keras. Penyebabnya lebih sering karena data desain, pengadaan, bengkel, dan biaya tersebar di spreadsheet, gambar kerja, dan catatan yang berdiri sendiri-sendiri. Software manufaktur pabrik mesin yang tepat menjaga semuanya tetap terhubung, mulai dari daftar komponen, jadwal rakit, sampai biaya aktual per unit, sehingga masalah terlihat sebelum sempat menahan pengiriman.
- Produksi mesin berbeda dari produksi massal karena satu mesin terdiri dari ratusan komponen dengan lead time berbeda, perakitannya menunggu kelengkapan komponen, dan desainnya bisa berubah saat pesanan berjalan.
- Satu komponen yang terlambat cukup untuk menahan pengiriman seluruh mesin, sementara bagian lain yang sudah selesai hanya menjadi barang setengah jadi.
- Masalah paling sering muncul di titik serah terima informasi antara engineering, pembelian, bengkel, perakitan, dan keuangan, bukan di satu tahap saja.
- Tiga masalah yang paling sering menahan pengiriman adalah revisi gambar yang tidak sampai ke bengkel, kapasitas machining dan subkontrak yang tidak terpantau, serta biaya aktual per mesin yang baru terlihat setelah pengiriman.
- SAP Business One menghubungkan data komponen dan lead time di item master data, perencanaan material lewat MRP, dan order produksi dalam satu sistem.
- Hasil MRP berupa rekomendasi yang bisa ditinjau tim perencana, dan production order menyalin BOM saat dibuat, sehingga revisi BOM tidak otomatis mengubah order yang sedang berjalan dan perlu prosedur peninjauan.
- Sebelum implementasi, siapkan lead time yang realistis, daftar komponen satu versi, prosedur revisi, dan pendampingan konsultan yang memahami proses manufaktur.
Apa Itu Software Manufaktur untuk Pabrik Mesin?
Software manufaktur pabrik mesin adalah sistem yang dipakai pabrik pembuat mesin dan peralatan industri untuk merencanakan, mengendalikan, dan memantau seluruh proses produksinya, mulai dari daftar komponen, pengadaan material, penjadwalan perakitan, sampai biaya produksi per unit. Berbeda dari pabrik yang membuat produk sederhana dalam jumlah besar, pabrik mesin bekerja dengan struktur produk berlapis: satu mesin tersusun dari rakitan, sub-rakitan, dan ratusan komponen yang masing-masing punya pemasok, waktu pengerjaan, dan urutan pemasangan sendiri.
Karena itu, kemampuan inti software ini berpusat pada beberapa hal yang saling bergantung. Daftar komponen bertingkat menjadi dasar untuk menghitung kebutuhan material dan waktu pemesanannya, lalu hasilnya diterjemahkan menjadi order produksi yang dijadwalkan di bengkel dan area perakitan. Di sisi lain, sistem juga mencatat pemakaian material dan jam kerja aktual agar biaya setiap unit mesin bisa ditelusuri, bukan hanya diperkirakan di awal. Dalam praktiknya, kemampuan-kemampuan ini biasanya hadir sebagai bagian dari ERP manufaktur yang menghubungkan produksi dengan pembelian, gudang, dan keuangan dalam satu alur data.
Nilai utamanya ada pada keterhubungan, bukan pada banyaknya fitur. Pabrik mesin skala menengah-besar umumnya sudah punya data di mana-mana, entah di gambar kerja, spreadsheet pengadaan, catatan bengkel, atau laporan biaya. Masalah muncul ketika data tersebut tidak saling bicara, sehingga perubahan di satu bagian tidak langsung terlihat oleh bagian lain. Software manufaktur yang tepat menyatukan data itu menjadi satu sumber acuan yang dipakai bersama oleh engineering, pembelian, produksi, dan keuangan.
Kenapa Produksi Mesin Tidak Bisa Dikelola seperti Pabrik Biasa?
Pola produksi yang cukup untuk pabrik dengan produk sederhana dan berulang sering kali tidak memadai untuk pabrik mesin. Ada tiga karakter yang membuat produksi mesin lebih rumit: struktur produknya berlapis dengan waktu pengadaan yang sangat bervariasi, perakitannya baru bisa selesai jika semua komponen lengkap, dan desainnya masih bisa berubah ketika pesanan sudah berjalan. Memahami ketiganya membantu Anda menilai apa yang sebenarnya perlu dipecahkan oleh software manufaktur.
Satu Mesin, Ratusan Komponen dengan Lead Time Berbeda
Sebuah mesin industri tersusun dari rakitan utama, sub-rakitan, dan ratusan komponen. Sebagian komponen bisa diambil dari gudang hari ini, sebagian lain harus dipesan berminggu-minggu bahkan berbulan-bulan sebelumnya, misalnya komponen impor atau hasil pengecoran dan machining khusus. Struktur bertingkat seperti ini hanya bisa dikendalikan jika multi-level BOM diuraikan sampai tingkat terbawah, karena dari situ kebutuhan dan waktu pemesanan setiap komponen dihitung.
Jika perhitungan masih dilakukan manual, risikonya bukan sekadar salah hitung. Komponen dengan lead time paling panjang mudah terlambat dipesan, sementara komponen yang cepat tersedia justru dibeli terlalu dini dan menumpuk di gudang. Hasilnya adalah jadwal rakit yang terlihat rapi di atas kertas tetapi rapuh saat dijalankan.
Rakitan yang Menunggu Satu Komponen Terakhir
Perakitan mesin tidak bisa diselesaikan sebagian. Rangka, sistem penggerak, dan panel kontrol boleh sudah siap, tetapi mesin tetap tidak bisa diuji dan dikirim selama satu komponen belum tersedia. Kondisi ini membuat progres produksi sulit dibaca, sebab di lantai produksi tampak hampir selesai padahal secara jadwal pengiriman sudah tertahan.
Dampaknya merembet ke bagian lain. Modal tertahan pada barang setengah jadi, area perakitan terpakai oleh mesin yang belum bisa keluar, dan tim pembelian baru mengetahui komponen mana yang masih kurang ketika jadwal pengiriman sudah mepet. Tanpa data kelengkapan komponen per mesin yang bisa dilihat bersama, rapat produksi lebih sering berisi penelusuran masalah daripada pengambilan keputusan.
Desain yang Bergeser Saat Pesanan Berjalan
Pada banyak pabrik mesin, spesifikasi tidak selalu final saat pesanan diterima. Permintaan penyesuaian dari pelanggan atau perbaikan dari tim engineering bisa datang ketika sebagian komponen sudah dipotong atau dipesan. Perubahan kecil pada satu sub-rakitan dapat berdampak pada daftar komponen, pesanan pembelian, dan gambar kerja yang sedang dipegang bengkel.
Jika perubahan itu tidak sampai ke semua pihak secara bersamaan, bengkel bisa mengerjakan komponen dengan versi lama, material yang sudah dibeli tidak lagi terpakai, dan pekerjaan ulang menggerus waktu serta biaya. Karena itu pabrik mesin membutuhkan software yang menjaga daftar komponen sebagai acuan tunggal, bukan sekadar mencatat produksi setelah kejadian.
Titik Putus dari Desain hingga Rakitan Akhir
Masalah pada produksi mesin jarang berasal dari satu tahap saja. Biasanya informasi terputus saat berpindah dari satu bagian ke bagian berikutnya, dan dampaknya baru terasa beberapa tahap kemudian. Tabel berikut memetakan titik putus yang paling sering muncul sepanjang perjalanan sebuah mesin, dari desain sampai biaya akhirnya dihitung.
| Tahap | Titik putus yang sering terjadi | Dampaknya |
|---|---|---|
| Desain dan spesifikasi | Gambar direvisi, tetapi bagian lain tidak langsung tahu versi mana yang berlaku | Komponen dibuat atau dibeli dengan acuan lama |
| Daftar komponen | Daftar komponen disusun terpisah dari gambar dan jarang diperbarui bersamaan | Kebutuhan material salah hitung sejak awal |
| Pengadaan | Komponen dengan lead time panjang dipesan terlambat, atau dipesan sebelum revisi final | Komponen kurang saat dibutuhkan, atau material terbeli tidak terpakai |
| Pengerjaan di bengkel | Jadwal machining dan fabrikasi tidak memperhitungkan kapasitas mesin dan pekerjaan subkontrak | Antrean menumpuk dan komponen selesai tidak sesuai urutan rakit |
| Perakitan dan pengujian | Kelengkapan komponen baru diketahui ketika perakitan sudah berjalan | Rakitan tertahan dan modal terikat pada barang setengah jadi |
| Pengiriman dan biaya | Biaya aktual material dan jam kerja baru dihitung setelah mesin selesai | Margin per unit mesin baru terlihat ketika sudah terlambat dikoreksi |
Jika dibaca dari atas ke bawah, polanya sama di setiap baris: data berpindah tangan tanpa jaminan bahwa penerimanya memegang versi yang sama. Revisi gambar yang tidak sampai ke pengadaan, kapasitas bengkel yang tidak terlihat oleh perencana, atau biaya yang baru dihitung di akhir, semuanya bermuara pada satu akar masalah, yaitu informasi tersebar di banyak tempat dan tidak terhubung. Karena itu perbaikannya tidak bisa dilakukan di satu tahap saja, melainkan harus menjaga kesinambungan data sepanjang alurnya.
Masalah yang Paling Sering Menahan Pengiriman Mesin
Dari sekian titik putus yang sudah dipetakan, ada tiga masalah yang paling sering benar-benar menahan pengiriman di pabrik mesin skala menengah-besar. Ketiganya muncul di tahap yang berbeda, tetapi sama-sama baru terlihat setelah waktu dan biaya terlanjur terpakai.
Revisi Gambar yang Tidak Sampai ke Bengkel
Gambar kerja yang direvisi di ruang engineering belum tentu langsung menggantikan gambar yang sedang dipegang operator. Perintah kerja yang sudah dicetak, file di komputer lokal, atau gambar lama yang masih tertempel di mesin sering menjadi sumber versi ganda yang beredar bersamaan. Operator tidak salah, sebab mereka bekerja dengan acuan yang diberikan kepadanya.
Akibatnya baru terlihat saat komponen diuji pasang. Potongan yang sudah melewati proses machining ternyata tidak cocok dengan rakitan versi terbaru, sehingga harus dikerjakan ulang atau dibuang. Pada material logam dengan harga tinggi, satu komponen yang salah bisa menghabiskan biaya dan waktu yang jauh lebih besar dari kelihatannya.
Kapasitas Bengkel Machining dan Subkontrak
Komponen mesin umumnya melewati beberapa proses di mesin yang sama, mulai dari bubut, frais, hingga pengelasan. Jika jadwal disusun tanpa melihat kapasitas work center, antrean menumpuk di satu mesin sementara mesin lain menganggur. Komponen yang seharusnya selesai lebih dulu justru tertahan, dan urutan rakit ikut bergeser.
Sebagian pekerjaan juga dikirim ke pihak luar, seperti pengecoran, perlakuan panas, atau pelapisan. Waktu pengerjaan di subkontraktor sering tidak tercatat rapi di jadwal internal, sehingga komponen yang sedang berada di luar pabrik luput dari pantauan. Tim baru mengetahui keterlambatannya ketika komponen itu sudah dibutuhkan di perakitan.
Biaya Aktual per Unit Mesin yang Baru Terlihat Terlambat
Harga mesin umumnya disepakati di awal, sementara biaya sebenarnya baru terkumpul sepanjang pengerjaan: material, jam kerja bengkel, biaya subkontrak, ditambah pekerjaan ulang akibat revisi. Tanpa job costing yang mencatat biaya aktual per pesanan, margin mesin baru diketahui setelah pengiriman selesai, yaitu ketika tidak ada lagi ruang untuk mengoreksi.
Kondisi ini menyulitkan manajemen. Mesin yang tampak menguntungkan saat penawaran bisa saja berakhir tipis atau bahkan merugi, tetapi penyebabnya sulit ditelusuri karena data biaya tersebar di pembelian, bengkel, dan keuangan. Penyusunan penawaran berikutnya pun tetap bersandar pada perkiraan, bukan pada biaya aktual unit yang serupa.
Tanda Pabrik Mesin Sudah Melampaui Cara Kerja Lama
Cara kerja berbasis spreadsheet dan catatan terpisah biasanya masih bisa diandalkan saat jumlah pesanan sedikit dan struktur mesin sederhana. Seiring pesanan bertambah, gejalanya muncul pelan-pelan dan sering dianggap sebagai bagian wajar dari pekerjaan. Berikut tujuh tanda yang menunjukkan bahwa pabrik mesin Anda sudah membutuhkan sistem yang lebih terhubung.
- Status pengerjaan mesin harus ditanyakan ke banyak orang
Untuk mengetahui posisi satu mesin, Anda perlu bertanya ke engineering, pembelian, bengkel, dan gudang secara bergantian. Rapat produksi pun lebih banyak dipakai untuk mengumpulkan informasi daripada mengambil keputusan. - Komponen yang kurang baru diketahui saat perakitan berjalan
Daftar kebutuhan material baru dicocokkan dengan stok ketika tim rakit sudah siap bekerja, sehingga kekurangan muncul pada saat paling mahal untuk diperbaiki. - Lebih dari satu versi gambar atau daftar komponen beredar bersamaan
Bengkel, pembelian, dan engineering tidak selalu memegang versi yang sama, dan tidak ada satu tempat yang bisa dipastikan sebagai acuan yang berlaku. - Jadwal pengiriman sering mundur tanpa penyebab yang jelas
Ketika pelanggan menanyakan alasannya, jawaban baru bisa diberikan setelah ditelusuri manual, dan janji pengiriman berikutnya tetap disusun dari perkiraan. - Pekerjaan subkontrak luput dari pantauan
Komponen yang sedang berada di pengecoran, pelapisan, atau perlakuan panas tidak tercatat dengan tanggal kembali yang bisa dipantau, sehingga keterlambatannya baru diketahui saat komponen itu dibutuhkan. - Biaya aktual per mesin baru diketahui setelah pengiriman
Margin tiap unit tidak bisa dipantau selama pengerjaan, dan penawaran untuk mesin sejenis berikutnya masih bersandar pada perkiraan, bukan pada biaya aktual unit sebelumnya. - Pengetahuan operasional bergantung pada beberapa orang kunci
Perencana produksi atau staf tertentu memegang spreadsheet yang hanya mereka pahami. Ketika orang tersebut cuti atau pindah, kelancaran produksi ikut terganggu.
Jika beberapa dari tanda di atas sudah terasa akrab, itu pertanda masalahnya bukan lagi pada disiplin tim, melainkan pada cara data diatur dan dihubungkan. Pada titik ini, evaluasi software manufaktur menjadi langkah yang masuk akal.
Familiar Dengan Tanda di Atas?
Kalau perusahaan Anda mengalami tanda-tanda di atas, tim konsultan kami siap membantu memberikan solusi terbaik!
Konsultasikan SekarangBagaimana SAP Business One Menopang Alur Ini
SAP Business One menopang alur ini dengan menghubungkan data induk, perencanaan material, dan order produksi dalam satu sistem. Fondasinya ada pada item master data, tempat setiap komponen menyimpan data perencanaannya.
Tab Planning Data pada item master memuat pengaturan yang dipakai MRP, termasuk lead time untuk memproduksi atau membeli item tersebut. Susunan mesin dari sub-rakitan sampai komponen dicatat dalam BOM, dan kedua data inilah yang menjadi bahan hitungan berikutnya.
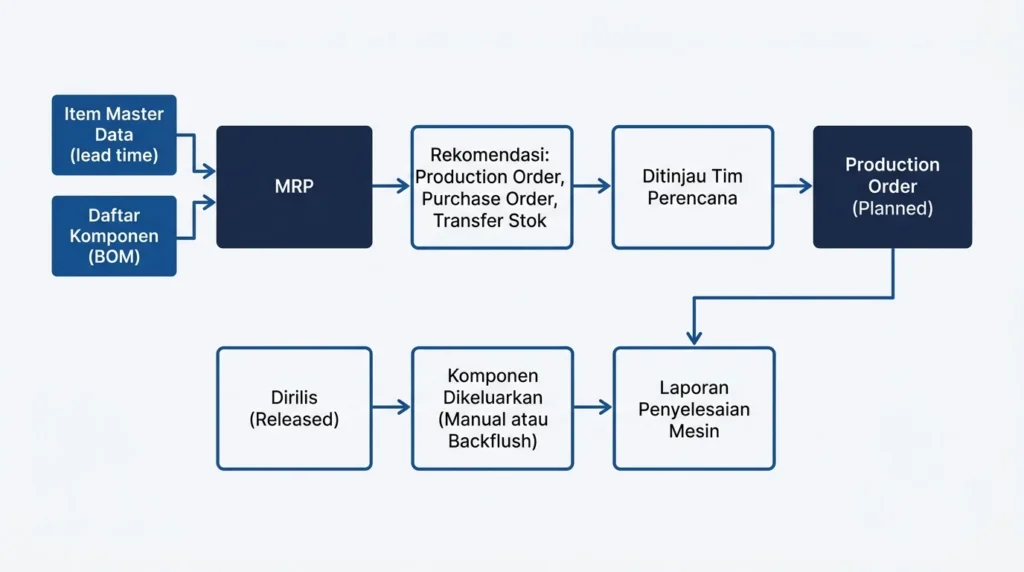
Ambil contoh pesanan satu unit mesin yang terdiri dari rangka, sistem penggerak, dan panel kontrol. Ketika MRP dijalankan, perhitungan dimulai dari lead time item pada pesanan penjualan, lalu menurunkan lead time komponen di BOM untuk menilai apakah semua material bisa diperoleh tepat waktu. Hasilnya berupa rekomendasi untuk membuat production order, purchase order, atau permintaan transfer stok.
Rekomendasi ini belum otomatis membuat dokumen apa pun. Dokumen baru terbentuk ketika tim perencana menyimpan rekomendasi dan membuat order dari laporan rekomendasi, sehingga ada ruang untuk meninjau lebih dulu. Dengan cara ini, komponen berlead time panjang terlihat harus dipesan lebih awal sejak pesanan masuk, bukan ketika rakitan sudah menunggu.
Pada tahap pengerjaan, production order disusun dari BOM mesin tersebut. Order berada dalam status Planned sampai dirilis ke lantai produksi, dan setelah berstatus Released barulah komponen bisa dikeluarkan dan pekerjaan dimulai.
Komponen dikeluarkan dengan metode manual atau backflush, di mana pada backflush pengeluaran terjadi otomatis saat produk dilaporkan selesai. Sejak dirilis, order juga mulai mengumpulkan biaya produksi. Hasilnya, posisi setiap mesin bisa dibaca dari status ordernya, sehingga rapat produksi dapat membahas keputusan, bukan mencari data.
Untuk revisi desain, SAP Business One menyediakan fitur Bill of Materials Component Management. Fitur ini memungkinkan penambahan, penghapusan, dan perubahan komponen BOM, dengan layar pratinjau untuk meninjau dampak perubahan sebelum diterapkan.
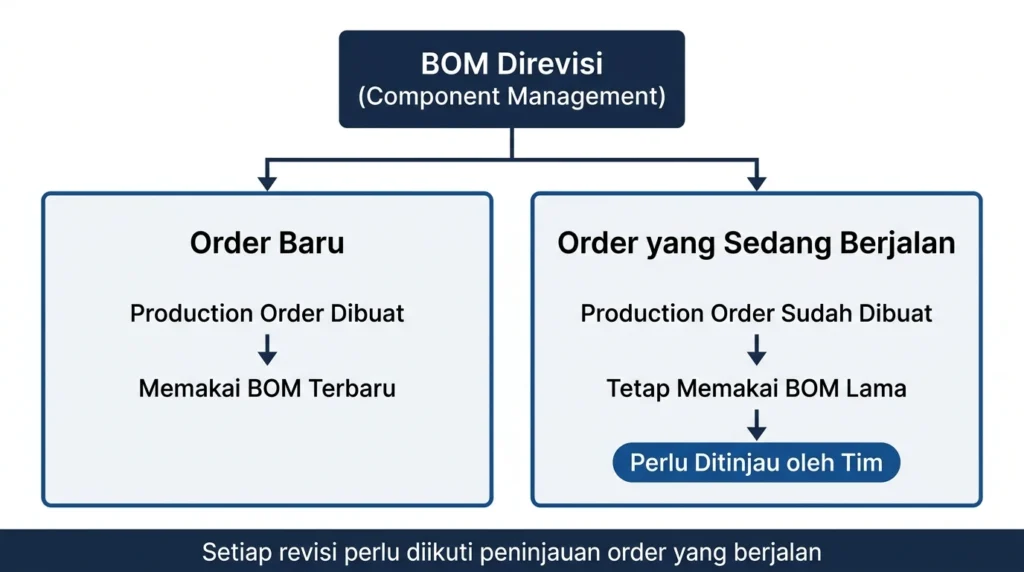
Production order menyalin BOM yang berlaku saat order dibuat, sehingga perubahan BOM sesudahnya tidak memengaruhi order yang sudah ada. Karena itu, setiap revisi perlu diikuti peninjauan terhadap order yang sedang berjalan. Kebutuhan kontrol revisi yang lebih formal, misalnya persetujuan berjenjang atas perubahan desain, sebaiknya dibahas bersama konsultan sejak tahap analisis kebutuhan.
Hal yang Perlu Disiapkan Sebelum Implementasi
Software manufaktur baru memberi hasil jika data dan kebiasaan kerja di pabrik sudah siap menerimanya. Pada pabrik mesin, persiapan ini menentukan apakah sistem benar-benar menjadi acuan bersama atau hanya menjadi tempat mencatat ulang apa yang sudah ada di spreadsheet. Berikut tujuh hal yang sebaiknya disiapkan sebelum proyek dimulai.
- Rapikan data komponen beserta lead time-nya
Setiap komponen perlu kode yang konsisten, satuan yang seragam, dan lead time yang realistis, sebab perhitungan kebutuhan material bergantung langsung pada data ini. Lead time yang hanya perkiraan kasar akan menghasilkan rekomendasi yang kasar pula. - Susun daftar komponen bertingkat yang satu versi
Tentukan siapa yang menyusun dan memegang daftar komponen setiap jenis mesin, lalu pastikan versi yang beredar di engineering, pembelian, dan bengkel berasal dari sumber yang sama. - Tetapkan prosedur revisi sejak awal
Putuskan siapa yang berwenang menyetujui perubahan desain, bagaimana perubahan itu dicatat, dan siapa yang meninjau order produksi yang sedang berjalan setiap kali daftar komponen berubah. Tanpa prosedur ini, revisi tetap bisa tidak sampai ke lantai produksi meskipun sistemnya sudah ada. - Petakan alur dari desain sampai pengiriman beserta penanggung jawabnya
Tiap tahap, mulai dari engineering, pembelian, bengkel, perakitan, sampai pengiriman, perlu punya pemilik yang jelas dan titik serah terima yang tercatat di sistem, bukan lagi lewat pesan atau lisan. - Siapkan data kapasitas bengkel dan alur subkontrak
Daftarkan mesin dan pusat kerja yang ada, jam kerjanya, serta pihak luar yang menangani pengecoran, perlakuan panas, atau pelapisan. Data ini menentukan seberapa realistis jadwal yang nanti disusun. - Tentukan biaya apa saja yang akan dilacak per mesin
Putuskan apakah yang dicatat meliputi material, jam kerja bengkel, biaya subkontrak, dan pekerjaan ulang, supaya laporan biaya per unit sejalan dengan cara manajemen menilai margin. - Pilih model penerapan yang sesuai dengan kesiapan IT
Pertimbangkan infrastruktur, kebijakan keamanan data, dan sumber daya tim IT Anda ketika memilih antara cloud atau on-premise, karena keputusan ini memengaruhi biaya, kecepatan penerapan, dan beban pemeliharaan jangka panjang.
Semua persiapan di atas lebih mudah dijalankan dengan pendampingan yang memahami proses manufaktur. Konsultan SAP berpengalaman dapat membantu menerjemahkan kebutuhan pabrik mesin Anda ke dalam konfigurasi sistem, termasuk membahas kebutuhan kontrol revisi yang lebih formal bila diperlukan, sehingga implementasi berjalan sesuai alur kerja yang nyata, bukan sekadar mengikuti template.
Kesimpulan
Pabrik mesin menghadapi tantangan yang berbeda dari pabrik dengan produk sederhana. Satu mesin terdiri dari ratusan komponen dengan lead time yang beragam, perakitannya baru bisa selesai ketika semua komponen lengkap, dan desainnya masih bisa berubah ketika pesanan sudah berjalan. Karena itu, software manufaktur pabrik mesin dinilai dari kemampuannya menjaga komponen, revisi, dan jadwal rakit tetap sinkron, bukan dari panjangnya daftar fitur. Titik putus informasi antara engineering, pembelian, bengkel, dan keuangan adalah akar dari keterlambatan pengiriman dan margin yang baru terlihat setelah semuanya terlambat dikoreksi.
SAP Business One membantu menutup sebagian besar celah itu dengan menghubungkan data komponen, perencanaan material, dan order produksi dalam satu sistem. Namun hasilnya sangat bergantung pada kesiapan data dan prosedur kerja di pabrik, mulai dari lead time yang akurat, daftar komponen yang satu versi, sampai aturan revisi yang jelas. Karena itu, pendampingan implementasi yang memahami proses manufaktur menjadi faktor yang menentukan.
Think Tank Solusindo adalah authorized partner SAP di Indonesia yang mendampingi perusahaan manufaktur menengah-besar, mulai dari konsultasi kebutuhan, pemilihan modul, hingga dukungan setelah implementasi. Jika Anda ingin melihat bagaimana SAP Business One dapat disesuaikan dengan alur produksi mesin di pabrik Anda, jadwalkan demo bersama atau hubungi tim kami untuk membahasnya secara langsung.
Masih Ragu Implementasi SAP Business One di Perusahaan Anda?
Tim konsultan SAP Business One kami siap membantu Anda menghitung kebutuhan modul dan estimasi biaya sesuai skala bisnis Anda.
Tanpa komitmen, tanpa biaya tersembunyi. Tim kami merespons dalam 1x24 jam kerja.
FAQ Seputar Software Manufaktur Pabrik Mesin
Apa itu software manufaktur untuk pabrik mesin?
Software manufaktur untuk pabrik mesin adalah sistem yang membantu pabrik pembuat mesin dan peralatan industri merencanakan, mengendalikan, dan memantau produksi, mulai dari daftar komponen, pengadaan material, jadwal perakitan, hingga biaya per unit mesin. Sistem ini menyatukan data dari engineering, pembelian, bengkel, dan keuangan dalam satu sumber acuan.
Mengapa produksi mesin lebih rumit dibanding produksi massal biasa?
Satu mesin terdiri dari ratusan komponen dengan lead time berbeda, perakitannya baru bisa selesai setelah semua komponen lengkap, dan desainnya masih bisa berubah ketika pesanan sudah berjalan. Kombinasi ini membuat koordinasi antarbagian jauh lebih menentukan dibanding kecepatan produksi per unit.
Mengapa satu komponen yang terlambat bisa menahan pengiriman seluruh mesin?
Mesin tidak bisa diuji dan dikirim sebelum semua komponennya terpasang. Karena itu, satu komponen yang terlambat menahan seluruh rakitan, sementara bagian lain yang sudah selesai hanya menjadi barang setengah jadi. Software manufaktur membantu dengan menghitung kebutuhan dan waktu pemesanan setiap komponen sejak awal, sehingga kekurangan terlihat sebelum perakitan dimulai.
Bagaimana SAP Business One membantu perencanaan material pabrik mesin?
Fitur MRP membaca daftar komponen (BOM) dan lead time yang tersimpan di item master data, lalu menghasilkan rekomendasi berupa production order, purchase order, atau permintaan transfer stok. Rekomendasi ini belum otomatis menjadi dokumen, sehingga tim perencana dapat meninjaunya terlebih dahulu sebelum membuat order.
Apakah perubahan BOM otomatis memperbarui production order yang sedang berjalan di SAP Business One?
Tidak otomatis. Production order menyalin BOM yang berlaku saat order dibuat, sehingga perubahan BOM sesudahnya tidak memengaruhi order yang sudah ada. SAP Business One menyediakan Bill of Materials Component Management untuk mengubah komponen BOM dengan layar pratinjau, tetapi pabrik tetap perlu prosedur untuk meninjau order yang sedang berjalan setiap kali ada revisi.
Apa tanda pabrik mesin sudah perlu beralih dari spreadsheet ke software manufaktur?
Tandanya antara lain status mesin harus ditanyakan ke banyak orang, kekurangan komponen baru diketahui saat perakitan, beberapa versi gambar atau daftar komponen beredar bersamaan, jadwal pengiriman sering mundur tanpa penyebab jelas, pekerjaan subkontrak tidak terpantau, biaya aktual per mesin baru diketahui setelah pengiriman, dan pengetahuan operasional bergantung pada beberapa orang kunci.
Apa yang perlu disiapkan sebelum implementasi software manufaktur di pabrik mesin?
Siapkan data komponen dengan lead time yang realistis, daftar komponen bertingkat yang satu versi, prosedur revisi, pemetaan alur dari desain sampai pengiriman, data kapasitas bengkel dan subkontrak, definisi biaya yang dilacak per mesin, serta pilihan model penerapan cloud atau on-premise yang sesuai dengan kesiapan IT. Pendampingan konsultan SAP berpengalaman membantu menerjemahkan kebutuhan tersebut ke dalam konfigurasi sistem.