Master Production Schedule di SAP Business One: Cara Pabrik Manufaktur Rencanakan Produksi Tanpa Tebak-tebakan
Master production schedule menjadi kebutuhan nyata ketika satu lini produksi lembur mengejar order, sementara lini di sebelahnya menganggur karena pekerjaan belum turun. Tim penjualan baru mengabari lonjakan permintaan setelah pesanan masuk, dan tenggat pengiriman sudah tinggal hitungan hari.
Akar masalahnya bukan kurang usaha, melainkan tidak adanya jadwal induk yang mempertemukan forecast penjualan, stok, dan kapasitas mesin dalam satu rencana, sehingga masalah kapasitas baru terlihat setelah dampaknya terjadi. Master Production Schedule (MPS) menutup celah itu. Di dalam software ERP manufaktur seperti SAP Business One, manajer produksi dapat melihat beban produksi berbulan-bulan ke depan berdasarkan data, bukan tebakan. Untuk memahaminya, kita mulai dari posisi MPS dalam perencanaan produksi.
- Master Production Schedule (MPS) adalah jadwal induk jangka menengah yang menentukan produk jadi apa, berapa banyak, dan kapan diproduksi, berada di bawah business plan dan di atas MRP.
- MPS di SAP Business One mempertemukan sales forecast, sales order aktual, stok tersedia, dan kapasitas mesin dalam satu rencana, sehingga produksi tidak lagi bergantung pada tebakan.
- Dengan membandingkan kebutuhan produksi dan kapasitas, bottleneck terlihat berbulan-bulan sebelumnya, saat opsi penyesuaian masih murah dan realistis.
- MPS menghasilkan sinyal produk jadi yang diterjemahkan MRP Run menjadi kebutuhan material, sehingga kualitas pengadaan bahan bergantung pada kualitas jadwal induk.
- Manajer Produksi, PPIC, dan Sales bekerja dari rencana yang sama, sehingga janji ke pelanggan didasarkan pada kapasitas nyata.
Apa itu Master Production Schedule dan Posisinya dalam Perencanaan Produksi
Master Production Schedule (MPS) adalah rencana yang menetapkan produk jadi apa yang akan diproduksi, dalam jumlah berapa, dan pada periode kapan. Dalam praktik MPS manufaktur, rencana ini disusun di level produk jadi, bukan level bahan baku atau tugas per mesin, dengan cakupan jangka menengah. Karena itu MPS sering disebut jadwal induk: semua jadwal yang lebih detail di lantai produksi mengacu padanya.
Dalam hierarki perencanaan produksi, MPS berada di tengah. Ia menerjemahkan arah besar perusahaan menjadi rencana yang bisa dieksekusi, sekaligus menjadi dasar bagi perhitungan kebutuhan material.
| Tingkat | Fokus | Pertanyaan yang dijawab |
|---|---|---|
| Business plan | Target penjualan dan arah bisnis jangka panjang | Berapa besar bisnis yang ingin dicapai? |
| Master Production Schedule | Produk jadi per periode | Apa yang diproduksi, berapa banyak, dan kapan? |
| MRP | Kebutuhan bahan baku dan komponen | Material apa yang harus tersedia, dan kapan? |
| Production Order | Pelaksanaan produksi di lantai pabrik | Apa yang dikerjakan hari ini? |
Posisi ini menjelaskan mengapa pabrik tanpa MPS sering kewalahan. Business plan terlalu umum untuk mengatur lini produksi, sedangkan perencanaan material dan pesanan produksi terlalu detail untuk melihat gambaran beberapa bulan ke depan. Tanpa lapisan tengah, tidak ada yang memastikan target bisnis benar-benar sanggup dikerjakan oleh kapasitas pabrik. Akibatnya, perencanaan produksi berjalan reaktif, mengikuti order yang datang.
Cara MPS di SAP Business One Membaca Sales Forecast dan Sales Order Aktual
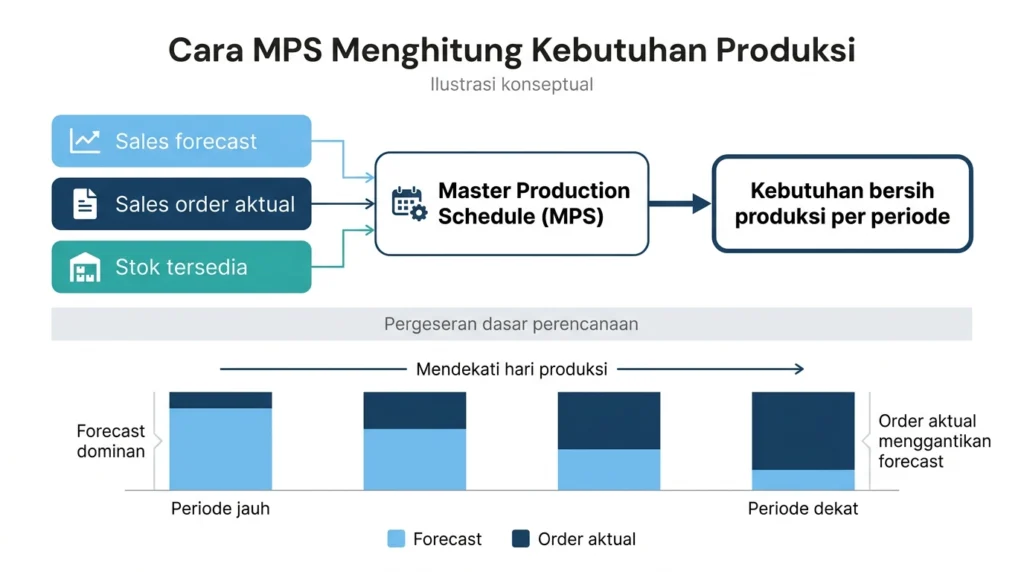
Sebuah jadwal induk hanya sebaik data yang mendasarinya. Di SAP Business One, MPS bertumpu pada tiga sumber: sales forecast yang menggambarkan perkiraan permintaan ke depan, sales order aktual yang merupakan komitmen pasti dari pelanggan, dan stok tersedia berupa barang jadi di gudang beserta produksi yang sudah berjalan. Ketiganya dibaca bersamaan untuk menjawab satu pertanyaan: berapa banyak yang benar-benar perlu diproduksi pada tiap periode.
Forecast dan order aktual memegang peran yang berbeda menurut jaraknya dari hari ini. Untuk periode yang masih jauh, order belum banyak masuk sehingga forecast menjadi dasar perencanaan. Semakin dekat ke hari produksi, order aktual semakin banyak dan mulai menggantikan forecast, sehingga rencana bergeser dari perkiraan menjadi kepastian.
Prinsipnya, order yang sudah masuk dihitung sebagai pemakaian dari forecast, supaya kebutuhan yang sama tidak terhitung dua kali. Dari sini kebutuhan dikurangi stok tersedia dan produksi yang sudah terjadwal, dan hasilnya adalah kebutuhan bersih per periode, angka yang menjadi isi jadwal induk.
Karena data penjualan, stok, dan produksi tersimpan dalam satu sistem, MPS tidak perlu disusun ulang dari spreadsheet yang terpisah-pisah. Ketika ada order baru atau perubahan stok, dampaknya langsung terlihat pada rencana. Bagi manajer produksi dan direktur operasional, ini mengubah cara mengambil keputusan: pertanyaan “apakah pabrik sanggup memenuhi order ini?” bisa dijawab sebelum komitmen diberikan kepada pelanggan, bukan setelah tenggat mendekat.
Mengidentifikasi Bottleneck Kapasitas Sebelum Terjadi
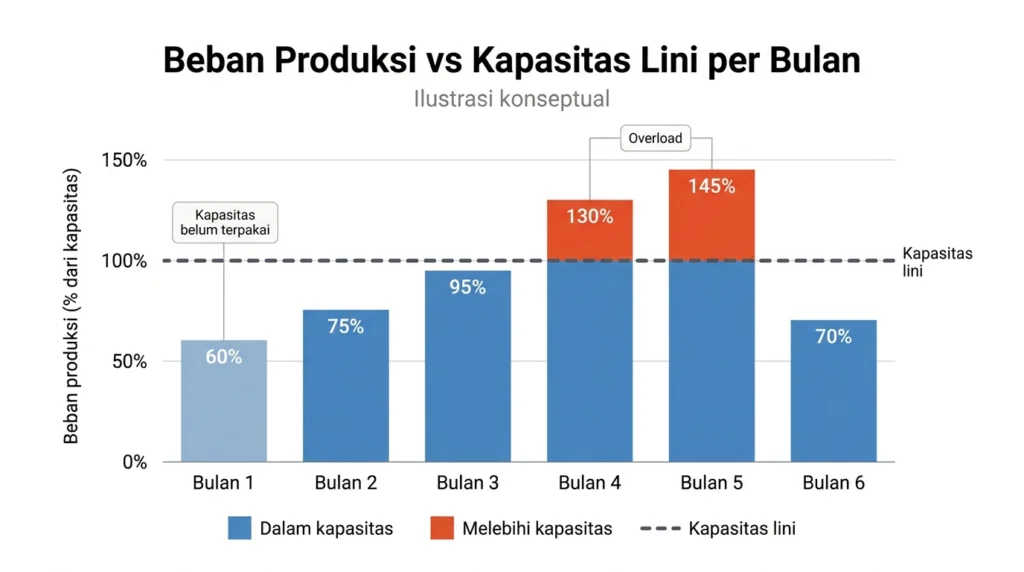
Dalam perencanaan jadwal produksi, jadwal induk yang hanya berisi angka produksi belum cukup. Pertanyaan berikutnya selalu sama: apakah mesin dan lini yang ada sanggup mengerjakan rencana itu? Di sinilah MPS bekerja sebagai alat pengecekan kapasitas. Kebutuhan produksi per periode dibandingkan dengan kapasitas yang tersedia pada lini atau pusat kerja terkait, sehingga terlihat periode mana yang bebannya melebihi kemampuan dan periode mana yang masih longgar.
Selisih itu memberi manajer produksi waktu bernapas. Ketika sebuah lini terlihat akan overload pada dua atau tiga bulan ke depan, ada banyak pilihan yang masih terbuka: memajukan sebagian produksi ke periode yang lebih longgar, memindahkan beban ke lini lain, menambah shift, atau membicarakan ulang jadwal pengiriman dengan tim penjualan.
Semua opsi itu murah dan realistis bila diambil beberapa bulan sebelumnya, tetapi mahal dan penuh kompromi bila baru dipikirkan saat order sudah mepet. Sebaliknya, lini yang diproyeksikan menganggur juga terlihat lebih awal, sehingga beban bisa diseimbangkan sebelum kapasitas terbuang.
Perlu dicatat bahwa MPS memberi gambaran kapasitas pada tingkat jangka menengah. Penyesuaian yang lebih rinci, seperti pengaturan kapasitas mesin, material, dan tenaga kerja secara harian, dikerjakan pada tahap production planning di bawahnya. Dengan pembagian ini, MPS menjaga agar rencana besar tetap masuk akal, dan tahap berikutnya tinggal mengeksekusinya. Hasil akhirnya adalah pergeseran cara kerja: bottleneck ditemukan lewat data di meja perencanaan, bukan lewat keluhan dari lantai produksi.
Hubungan MPS dengan MRP Run
Cara paling mudah memahami hubungan keduanya: MPS menentukan apa yang akan dibuat, MRP menentukan apa yang dibutuhkan untuk membuatnya. MPS menghasilkan sinyal berupa jumlah produk jadi yang harus selesai pada tiap periode. Sinyal itu kemudian diterjemahkan oleh MRP menjadi kebutuhan bahan baku dan komponen, lengkap dengan waktu kapan masing-masing harus tersedia.
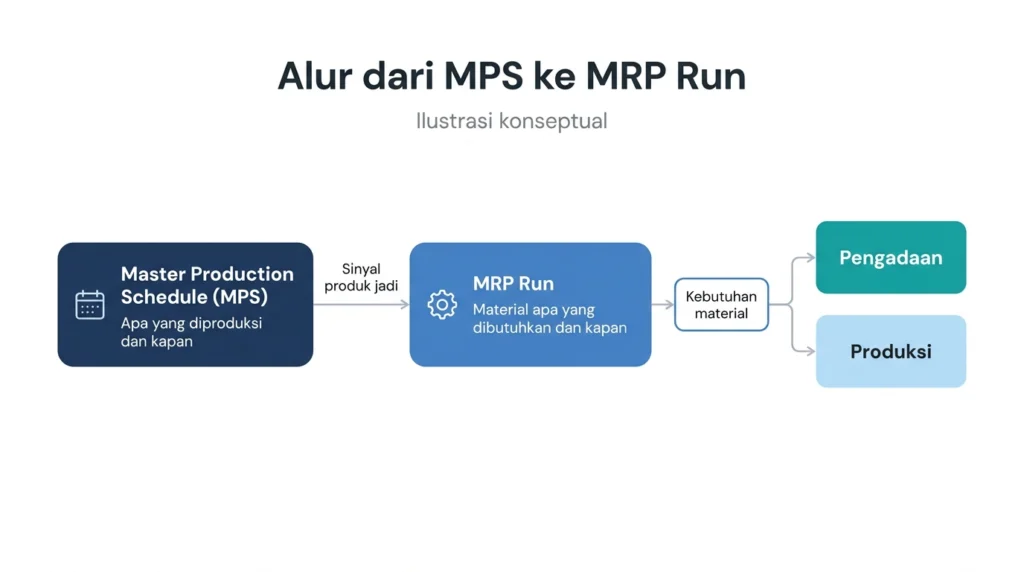
Urutan ini penting dijaga. Bila MRP Run dijalankan di atas rencana produksi yang belum solid, hasilnya ikut goyah: bahan baku dipesan untuk produksi yang ternyata bergeser, atau justru kurang untuk produksi yang membesar. Kualitas hasil MRP Run sangat bergantung pada kualitas jadwal induk di atasnya. Ketika MPS sudah memperhitungkan forecast, order aktual, stok, dan kapasitas, kebutuhan material yang dihasilkan MRP menjadi jauh lebih bisa dipercaya, dan tim pengadaan dapat memesan bahan dengan jumlah dan waktu yang tepat.
Pembagian tugas ini juga membuat perubahan lebih mudah dikelola. Ketika sebuah order besar masuk dan jadwal induk digeser, dampaknya mengalir ke bawah: kebutuhan material dihitung ulang mengikuti rencana yang baru. Bagi PPIC, ini berarti jadwal produksi dan kebutuhan bahan tetap sejalan tanpa perlu menyusun ulang perhitungan dari awal.
Contoh Skenario Pabrik Tekstil dengan Produksi Make-to-Stock
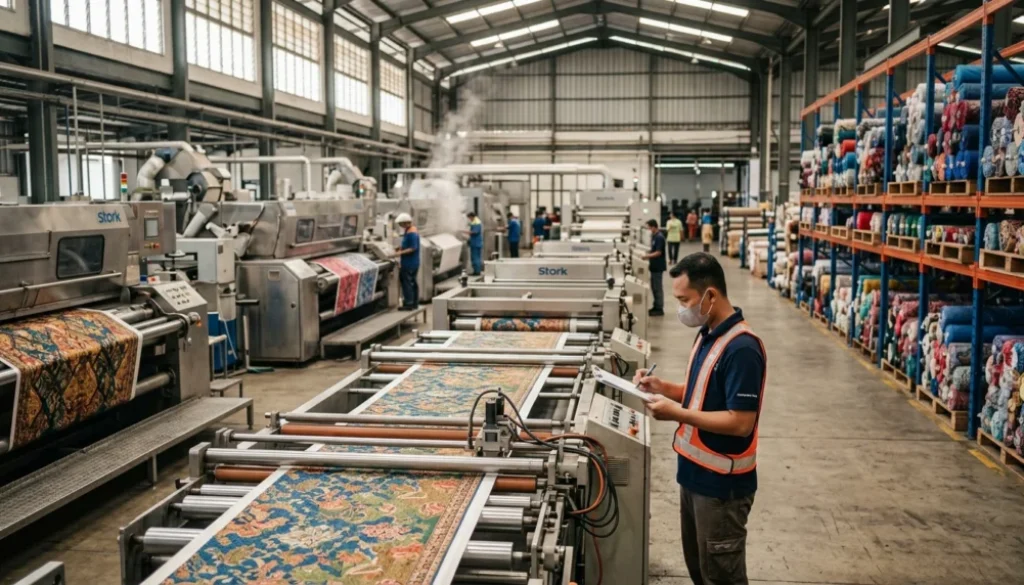
Sebagai ilustrasi, ambil pabrik tekstil yang memproduksi kain jadi untuk stok, lalu menjualnya ke banyak pelanggan. Variasi produknya tinggi: beberapa jenis kain, masing-masing dalam puluhan warna dan ukuran, sehingga jumlah SKU mudah mencapai ratusan. Permintaannya pun musiman, dengan lonjakan menjelang hari besar keagamaan dan awal tahun ajaran. Di pabrik seperti ini, tahap pencelupan dan finishing biasanya menjadi titik sempit karena dipakai bersama oleh hampir semua varian, sementara tahap tenun atau rajut di depannya cenderung lebih longgar.
Tanpa jadwal induk, keputusan produksi per varian bertumpu pada pengalaman. Warna yang laris baru diproduksi ketika stoknya menipis, dan hampir semuanya mengantre di lini pencelupan pada waktu yang sama. Menjelang musim puncak, lini itu overload dan lini di hulu menunggu, karena kain mentah menumpuk tanpa bisa diproses lebih lanjut. Tim penjualan baru tahu ada varian yang tidak akan tersedia setelah pelanggan memesan.
Dengan MPS, alurnya berubah. Forecast musiman, order yang sudah masuk, dan stok per varian dibaca bersama untuk menghitung kebutuhan bersih tiap varian per periode. Ketika totalnya dibandingkan dengan kapasitas pencelupan, terlihat sejak beberapa bulan sebelumnya bahwa beban akan menumpuk menjelang puncak musim.
Manajer produksi bisa memajukan produksi warna-warna dasar yang pasti laku ke periode yang masih longgar, dan menyisakan kapasitas mendekati musim puncak untuk warna yang permintaannya masih berubah. Setelah jadwal induk disepakati, MRP Run menerjemahkannya menjadi kebutuhan benang dan zat warna, sehingga pengadaan bahan mengikuti jadwal yang sudah realistis.
Hasilnya adalah beban lini yang lebih rata dan stok yang sudah siap saat permintaan naik. Pola yang sama berlaku bagi produsen kemasan dan industri lain dengan variasi produk tinggi.
Dampak Master Production Schedule bagi Manajer Produksi, PPIC, dan Sales
Contoh pabrik tekstil tadi menunjukkan bahwa MPS tidak hanya mengubah cara kapasitas mesin direncanakan, tetapi juga cara tim di belakangnya bekerja. Selama ini, produksi, perencanaan, dan penjualan sering memegang angka masing-masing dan baru bertemu ketika masalah sudah muncul. Dengan jadwal induk, ketiganya bekerja dari rencana yang sama. Berikut perubahan yang paling terasa di tiap fungsi.
- Manajer Produksi (masalah kapasitas terlihat lebih awal)
Beban lini yang sebelumnya baru terasa saat order mepet kini terbaca berbulan-bulan sebelumnya. Keputusan seperti menggeser produksi, menambah shift, atau menyeimbangkan beban antarlini bisa diambil dengan tenang. Peran manajer bergeser dari memadamkan masalah di lantai produksi menjadi mengarahkan rencana berdasarkan data. - PPIC (satu acuan menggantikan olah data manual)
Forecast, order, stok, dan kapasitas sudah berada dalam satu rencana, sehingga waktu untuk menyusun dan merevisi jadwal dari berbagai sumber dapat dialihkan ke mengantisipasi perubahan. Saat rencana bergeser, dampaknya ke kebutuhan material ikut terhitung, sehingga jadwal produksi dan pengadaan bahan tetap sejalan. - Sales (janji ke pelanggan berdasarkan rencana yang nyata)
Pertanyaan “kapan barang ini bisa dikirim?” dapat dijawab dengan dasar rencana produksi, bukan perkiraan yang belum tentu terpenuhi. Sebaliknya, proyeksi permintaan dan rencana promosi dari lapangan menjadi masukan langsung ke jadwal induk, sehingga produksi selaras dengan apa yang akan dijual.
Hasilnya, diskusi antar tim beralih dari mencari siapa yang salah menjadi memutuskan langkah terbaik dengan data yang sama.
Kesimpulan
Master production schedule SAP Business One menjawab masalah yang berulang di banyak pabrik: kapasitas baru terbaca setelah order masuk dan tenggat sudah dekat. MPS mempertemukan forecast penjualan, order aktual, stok, dan kapasitas mesin dalam satu jadwal induk, sehingga bottleneck terlihat berbulan-bulan sebelumnya. Hasilnya diteruskan ke MRP Run untuk menghitung kebutuhan material, dan manajer produksi, PPIC, serta tim Sales bekerja dari rencana yang sama.
Bagi pabrik make-to-stock dengan variasi produk tinggi, perbedaannya terasa langsung: produksi direncanakan berdasarkan data, bukan tebakan. Jika jadwal produksi di pabrik Anda masih bergantung pada spreadsheet dan pengalaman individu, langkah awal yang paling masuk akal adalah menilai ERP manufaktur Indonesia yang mampu menyatukan perencanaan tersebut. Untuk melihat alurnya langsung dengan data yang mirip kondisi pabrik Anda, jadwalkan demo SAP Business One bersama tim kami.
Masih Ragu Implementasi SAP Business One di Perusahaan Anda?
Tim konsultan SAP Business One kami siap membantu Anda menghitung kebutuhan modul dan estimasi biaya sesuai skala bisnis Anda.
Tanpa komitmen, tanpa biaya tersembunyi. Tim kami merespons dalam 1x24 jam kerja.
FAQ Seputar Master Production Schedule
Apa itu Master Production Schedule (MPS)?
Master Production Schedule (MPS) adalah jadwal induk jangka menengah yang menetapkan produk jadi apa yang akan diproduksi, dalam jumlah berapa, dan pada periode kapan. MPS berada di bawah business plan dan di atas MRP, serta menjadi acuan bagi jadwal produksi yang lebih detail di lantai pabrik.
Apa perbedaan MPS dan MRP?
MPS bekerja di level produk jadi dan menjawab apa yang akan diproduksi serta kapan. MRP bekerja di level bahan baku dan komponen, dan menjawab material apa yang harus tersedia serta kapan. MPS menghasilkan sinyal produksi, lalu MRP Run menerjemahkannya menjadi kebutuhan material.
Data apa saja yang dibaca MPS di SAP Business One?
MPS membaca sales forecast, sales order aktual, dan stok tersedia untuk menghitung kebutuhan bersih produksi per periode, lalu membandingkannya dengan kapasitas mesin. Untuk periode yang masih jauh, forecast menjadi dasar perencanaan. Semakin dekat ke hari produksi, order aktual semakin menggantikan forecast.
Bagaimana MPS membantu mencegah overload kapasitas?
MPS membandingkan kebutuhan produksi dengan kapasitas lini pada setiap periode, sehingga periode yang akan overload maupun yang masih longgar terlihat sejak beberapa bulan sebelumnya. Manajer produksi pun punya waktu untuk memajukan produksi, memindahkan beban ke lini lain, menambah shift, atau menyesuaikan jadwal pengiriman bersama tim penjualan.
Perusahaan seperti apa yang paling terbantu oleh MPS?
MPS paling terasa manfaatnya bagi perusahaan manufaktur make-to-stock dengan variasi produk tinggi dan permintaan yang berfluktuasi, seperti pabrik tekstil dan kemasan. Perusahaan yang sering mengalami overload di satu lini dan idle di lini lain karena perencanaan tidak terpusat juga akan sangat terbantu.
Siapa saja yang menggunakan MPS di perusahaan manufaktur?
MPS digunakan lintas fungsi. Manajer Produksi memakainya untuk membaca beban kapasitas, PPIC untuk menyusun dan menyesuaikan rencana produksi, dan tim Sales untuk memberi kepastian jadwal pengiriman kepada pelanggan berdasarkan rencana yang nyata.